
射出成形でウェルドラインが見つかると、シリンダ温度、金型温度、射出速度、保圧など、見直せる条件はいくつもあります。だからといって複数の条件を同時に変えると、次の成形品でウェルドラインの発生位置や目立ち方が変わっても、どの条件変更が影響したのか分かりにくくなります。
次の試行へ進む前に、直前の試行で設定した条件と得られた結果を一つの記録にまとめます。Excelなどの表形式の記録表を使い、試行IDごとに、ウェルドラインの発生位置と目立ち方、必要な場合の強度、今回変えた条件、固定した条件を一行に記録します。
その上で、次の試行で何を確かめたいかを決めます。例えば射出速度の影響を確かめたいなら、射出速度だけを変え、材料、金型、金型温度、シリンダ温度設定、保圧など他の主要条件をそろえて結果を比べます。
ウェルド不良では、融着部が外観的に目立つ場合と、強度が低下する場合があります。[1] そこで、試行ごとに「外観」と「強度」を分けて確認します。外観は目立ち方を記録し、強度を確認する製品では、引張試験などで得た測定値を別の項目に記録します。
条件を変えても発生位置、目立ち方、強度がほとんど変わらない場合は、次の成形条件を試すか、排気、ゲート、肉厚、形状など、金型や製品側の確認へ移るかを決めます。条件と結果を同じ試行IDの行に残しておけば、「何を変えたときに、ウェルドラインの位置・目立ち方・強度がどう変わったか」を後から確認しやすくなります。その結果を見て、次に試す成形条件や、金型・製品側で確認する項目を決めます。
この記事は、こんな方におすすめです
- 射出成形の試作立ち上げで、ウェルドラインが出た後の条件調整を担当している方
- 量産中のウェルドラインについて、外観と必要な強度を確認したい方
- シリンダ温度、金型温度、射出速度などのうち、次にどれを変えるか決めにくい方
- 条件変更を続けるか、排気、ゲート、肉厚、形状などの確認へ移るか判断したい方
この記事で分かること
- ウェルドラインの発生位置、外観、必要な強度を同じ試行でどう残すか
- 成形条件と材料、金型、キャビティ、ゲートなどをどう分けて記録するか
- 次の試行で変える条件を一つに絞り、前の試行とどう比べるか
- 条件変更を続けるか、金型や製品側の確認へ移るかをどう判断するか
- 試行データが増えたとき、まだ試していない成形条件の結果を予測し、次に試す候補をどう比べるか
先に答え
- 成形条件はどこから見直す? まず、次の試行で何を確かめたいかを決めます。射出速度の影響を確かめたいなら射出速度だけを変え、金型温度、シリンダ温度設定、保圧など他の主要条件をそろえて前の試行と比べます。
- 何を一緒に記録する? ウェルドラインの発生位置と目立ち方、必要な場合の強度、今回変えた条件、固定した条件を、Excelなどの表で一試行一行にまとめておくと、前後の試行を比較しやすくなります。
- 条件を変えても結果がほとんど変わらないときは? 次の成形条件を試すか、排気、ゲート、肉厚、形状など、金型や製品側の確認へ移るかを決めます。
ウェルドライン発生位置の記録
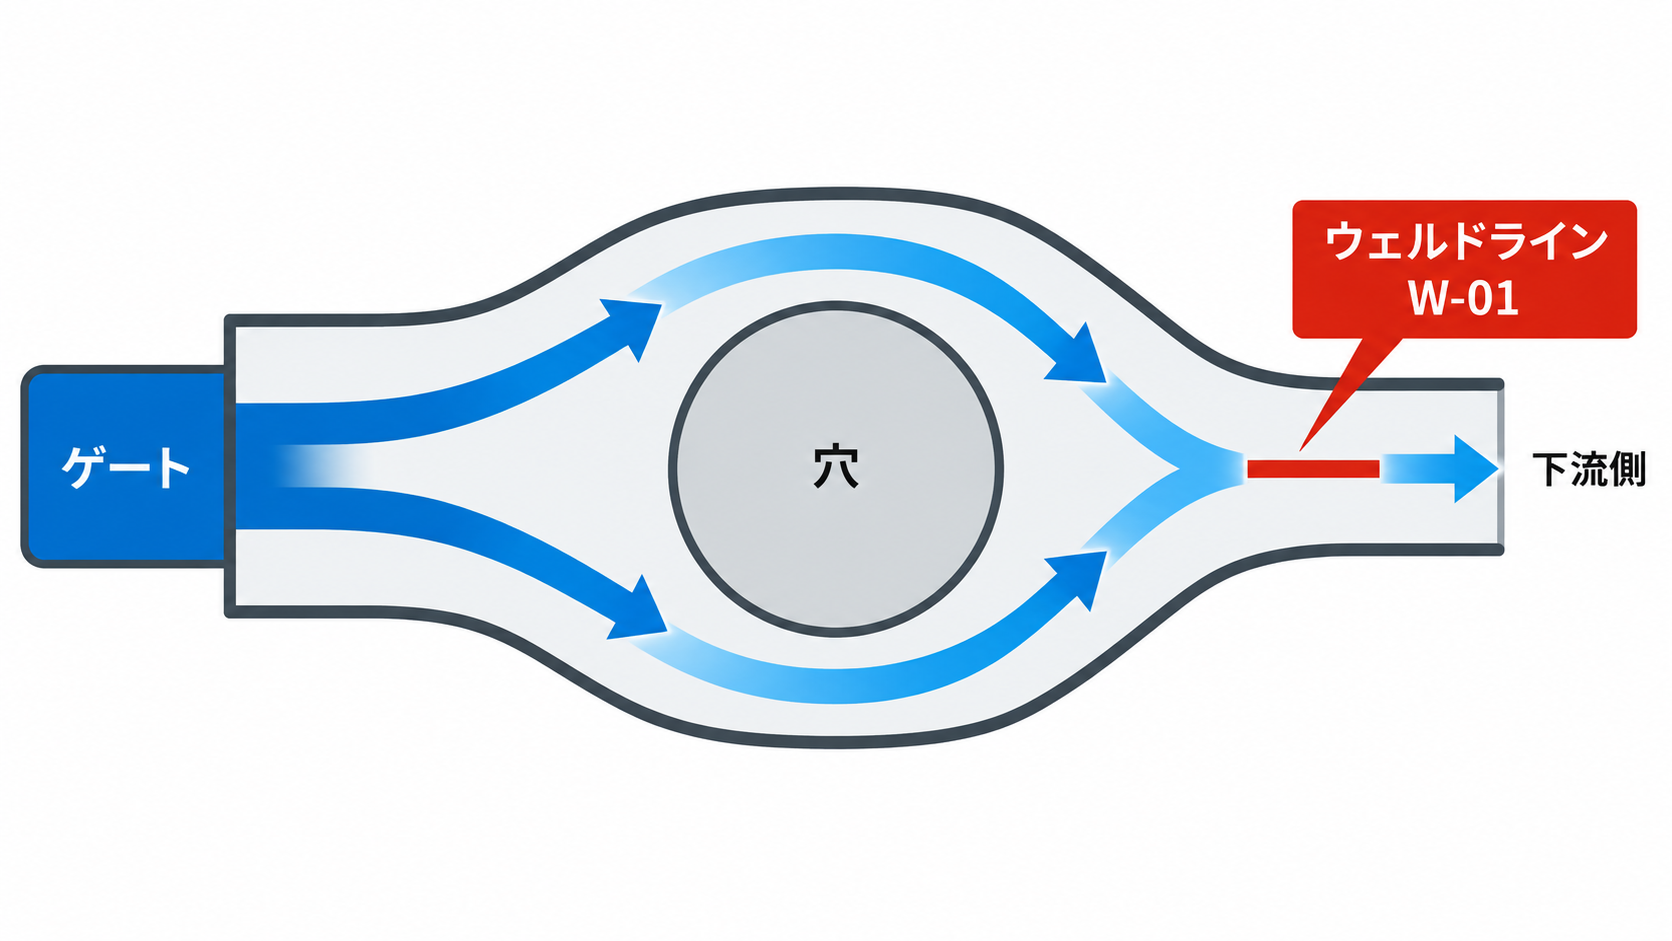
ウェルドラインは、分かれて流れた樹脂が再び合流する付近に現れます。[1] 穴やリブを回り込んだ流れ、複数のゲートから進んだ流れなど、樹脂がどこで合流したかを記録しておくと、試行ごとにウェルドラインの発生位置が移動したか、同じ位置に残っているかを比較できます。
Dzulkipliらは、射出成形品に生じる微細なウェルドラインについて、溶融温度、材料、金型設計の違いが、ウェルドラインの形成にどのように影響するかを調べました。研究では、障害物の数が異なる3種類の金型を用意し、PPとガラス繊維強化PPを成形しています。射出圧力、射出速度、金型温度を一定にしたうえで、溶融温度、材料の種類、金型設計を変え、ウェルドラインの長さ、合流角度、発生位置を測定しました。さらに、実験で確認したウェルドラインをAutodesk Moldflow Adviserの流動解析結果と比較しています。[2]
その結果、PPを240 ℃で成形した条件と、ガラス繊維強化PPを用いた条件では、実験と流動解析でウェルドラインの形成がおおむね対応しました。一方、PPを250 ℃と260 ℃で成形した条件では、解析ではウェルドラインが予測されたものの、実験では確認されない場合がありました。研究では、溶融温度、材料の種類、金型設計がウェルドライン形成に影響すると結論づけています。つまり、ウェルドラインの発生位置を試行間で比べるときは、位置だけでなく、材料や金型設計などの条件もあわせて確認すると、条件の違いと発生位置の変化を整理しやすくなります。
試行間でウェルドラインの発生位置を比べる場合は、成形品の写真と、図面やスケッチ上の位置を対応させておくと分かりやすくなります。例えば、試行WL-01で確認したウェルドラインを撮影し、図面やスケッチには「穴の下流側」のように位置を記します。複数キャビティの金型では、キャビティ番号も併記しておくと、どのキャビティで確認したウェルドラインかを区別しやすくなります。
写真と図面上の位置を対応させる
成形品の写真だけでは、後から見たときに、そのウェルドラインが金型や製品形状のどの位置に対応するか判断しにくい場合があります。穴、リブ、ゲート、最終充填側など、ウェルドラインの近くにある形状を図面上の位置とともに示しておくと、試行間で同じ位置の変化を確認しやすくなります。
例えば、試行WL-01で確認したウェルドラインは、次のように整理できます。
このように一つの行へ整理しておくと、次の試行で同じ位置を確認するときに、対象キャビティ、図面上の位置、対応する写真をまとめて参照できます。既存の図面番号や検査位置番号がある場合は、それらの番号と写真番号を対応させておくと、工程内の既存記録とも照合しやすくなります。
外観評価と強度結果の分離
ウェルドラインの目立ち方と、ウェルド部の強度は、確認する内容が異なります。旭化成の射出成形トラブル対策資料も、ウェルド不良について、融着部が外観的に目立つ場合と、強度が著しく低下する場合を挙げています。[1]
製品の要求によって、外観だけを確認すればよい場合も、ウェルド部の強度確認が必要な場合もあります。強度を確認する製品では、外観評価とは別に、試験方法、試験位置、測定値を記録しておくと整理しやすくなります。
外観評価は同じ基準で残す
外観を試行間で比べる場合、観察条件と判定基準をそろえておくと、成形条件を変えた前後の差を比較しやすくなります。例えば、同じ照明、同じ観察方向で確認し、記事内の説明例として次の3段階で記録します。
- 目立つ
- やや目立つ
- 目立ちにくい
この3段階は、試行間の目立ち方を比べるための記事内の説明例です。写真を残す場合は、照明や撮影角度もそろえておくと比較しやすくなります。撮影条件が試行ごとに変わると、ウェルドラインの見え方の差が、成形条件によるものか撮影条件によるものか判断しにくくなります。
強度が必要な部品では、試験方法と測定値を残す
Chenらは、ウェルドラインによる強度低下が問題になる一方で、薄肉成形品について、成形条件とウェルド部の強度との関係を系統的に調べた報告が十分ではないことに着目しました。そこで、ABSの薄肉試験片を使い、溶融温度、金型温度、射出速度、保圧がウェルド部の引張強度にどのように影響するかを調べています。試験片の厚さは1.0 mm、1.2 mm、2.5 mmとし、1か所のゲートから充填してウェルドを作らない試験片と、2か所のゲートから充填してウェルドを形成する試験片を用意しました。4つの成形条件を変えながら、それぞれの試験片で引張強度を測定し、ウェルドの有無と成形条件による強度の違いを比較しています。[3]
その結果、このABS試験片では、溶融温度と金型温度が高い条件、射出速度が速い条件、保圧が低い条件で、ウェルドあり試験片の引張強度が高くなりました。また、試験片の厚さもウェルド部の強度に影響しました。Chenらは、溶融温度と金型温度が高い条件では残留応力が小さくなり、ウェルド界面で分子鎖が拡散しやすくなることが、強度の向上につながると説明しています。一方、高い保圧では残留応力が大きくなり、ウェルド界面の分子結合が進みにくくなるとしています。
この研究では、ウェルド部の強度を外観ではなく引張試験の測定値で比較し、成形条件によって強度が変化することを確認しています。強度が求められる製品でも、外観評価とは別に、試験方法、試験位置、測定値を記録しておくと、成形条件ごとの外観と強度を整理しやすくなります。
成形条件と材料・金型の記録
ウェルドラインを比較するときは、成形機の設定値に加えて、材料ロット、金型、キャビティ、ゲート、肉厚なども記録します。同じ射出速度でも、これらの項目が試行ごとに変わると、射出速度を変えた影響と、材料や金型が変わった影響が混在し、何を変えたことによってウェルドラインの位置、外観、強度がどのように変化したのか分かりにくくなります。
旭化成の資料では、ウェルド不良の成形機側の確認項目として、シリンダ温度、射出圧力、射出速度を挙げています。金型側では、金型温度、排気、肉厚、ゲートからの流動距離、ゲート位置、ゲートバランスを挙げています。[1] これらは一般的な対策であり、加工条件や製品によって対策が異なるとしています。
確認項目が成形機側と金型側にまたがるため、試行記録では、今回変えた成形条件と固定した成形条件を分けます。材料、金型、キャビティ、ゲートなども別欄に残します。各試行で何を変え、何を同じにしていたかが分かれば、結果が変わったときに比較しやすくなります。
表1 ウェルドライン試行記録の例
表1は記事内の記録例です。製品や工程で使用している帳票に合わせて列を調整できます。試行ごとに同じ列で記録しておくと、変えた条件と固定した条件に加えて、材料や金型の違いも後から確認しやすくなります。
ここまで紹介したDzulkipliらとChenらの研究では、成形条件として「溶融温度」が使われています。一方、表1では、成形機で設定した値を残す項目として「シリンダ温度設定」を記載しています。文献中の「溶融温度」と成形機の「シリンダ温度設定」を分けて記録しておくと、研究で示された条件と試行時の設定値を混同せずに確認できます。
次の試行で変える条件
次の試行を決めるときは、まず「何を確かめたいか」を一つ決めます。例えば、射出速度を変えたときにウェルドラインの外観と必要な強度がどう変わるかを確かめたいなら、射出速度を変更し、材料、金型、その他の成形条件はそろえます。こうしておくと、前の試行との差を読み取りやすくなります。
一つの条件だけを変えるのは、前の試行との違いを追いやすくするための比較方法の一例です。複数の条件を同時に検討する場面では、条件の組み合わせを計画して比較する実験計画法などが使われます。射出速度の影響を確かめる例として、次のAとBでは射出速度だけを変えます。
射出速度だけを変えたAとBの比較
以下は比較方法を説明するための例です。射出速度40 mm/sと60 mm/s、引張強度42 MPaと45 MPaは説明用の値です。試行条件は、材料、製品形状、金型、設備、要求品質に合わせて設定します。
| 試行 | 射出速度 | その他の成形条件 | 材料・金型 | 発生位置 | 外観評価 | 引張強度の例 |
|---|---|---|---|---|---|---|
| A | 40 mm/s | 固定 | 同一 | 穴の下流側 | 目立つ | 42 MPa |
| B | 60 mm/s | Aと同じ | Aと同じ | 穴の下流側 | やや目立つ | 45 MPa |
AからBでは射出速度だけを変えています。そのため、この例では、同じ位置の外観評価と、同じ試験方法で測った引張強度がどう変わったかを確認できます。実機では、材料、製品形状、金型、設備、要求品質に合わせて比較条件を決めます。
Chenらの研究では、射出速度を含む複数の成形条件とウェルド部の引張強度を比較しています。この研究の実験範囲では、射出速度が速い条件でウェルドあり試験片の引張強度が高くなりました。[3]
材料、製品形状、金型、設備ごとに条件と結果を同じ試行IDの行へ記録しておくと、各試行の実測結果を比較しやすくなります。
前の試行より外観が良くても必要な強度が下がった場合は、強度側の要求を確認します。強度が必要値を満たしても外観基準を外れた場合は、外観側の調整が残ります。外観と強度を同じ行で確認すると、次の試行でどちらを優先するかを決めやすくなります。
条件試験を続けるか、金型や製品側を確認するか
条件変更を続けても、前の試行との差が小さく、外観判定や強度判定がほとんど変わらないことがあります。また、次に試したい設定が、設備や材料の運用範囲から外れることもあります。
その場合、排気、肉厚、ゲート位置、流動距離、ゲートバランスなど、金型や製品側の項目も確認候補になります。[1]
条件試験から金型や製品側の確認へ移るタイミングは、測定ばらつき、製品要求、使用材料、設備の許容範囲によって変わります。前の試行より改善したか、悪化したか、ほとんど変わらないかを確認し、次に試したい設定が実行可能な範囲にあるかも見ます。その結果から、次の成形条件を試すか、金型や製品側の確認へ移るかを決めます。
条件試験から金型や製品側の確認へ移る判断例
- 今回の試行で確認する評価項目と判定基準を決め、次に変える成形条件を一つ選ぶ。
- 発生位置、外観、必要な強度を前の試行と同じ方法で確認する。
- 変えた条件と結果の差を同じ試行IDの行に記録する。
- 現場の判定基準に照らして、改善、悪化、変化が乏しい、のどれかを判断する。
- 実行可能な成形条件の範囲で次の試行を行うか、排気、ゲート、肉厚、形状など、金型や製品側へ確認対象を広げるかを判断する。
この手順は、条件試験を続けるか、金型や製品側へ確認を広げるかを考えるための記事内の判断例です。確認範囲を広げた場合も、成形条件、排気、ゲート、肉厚、形状などを分けて記録しておくと、どの項目をどこまで確認したかを後から把握しやすくなります。
試行数が増えた後の条件比較
数回の試行なら、AとBを表で並べるだけでも比較できます。しかし、射出速度、シリンダ温度設定、金型温度、保圧条件などの候補が増え、外観や引張強度など複数の結果も同時に確認するようになると、全試行を比較する手間が増えます。試行数が増えるほど、表を見比べながら「次にどの条件を試すか」を決める作業も難しくなります。
試行ごとに条件と結果を同じ行へ蓄積すると、その表形式データを機械学習に使えます。機械学習では、射出速度、シリンダ温度設定、金型温度、保圧条件などの条件と、引張強度などの結果との関係を学習し、条件を入力すると結果を予測するモデルを作ります。まだ試していない条件を予測モデルへ入力すると、その条件での結果を見積もれます。
シムロンでは現在、こうした条件候補の比較を支援するため、UIDCS(逆設計・条件探索プラットフォーム)を開発しています。UIDCSは、実験、製造、試験、CAEなどで蓄積した「条件」と「結果」の表形式データを使い、まだ試していない条件の結果を予測しながら、ユーザーが設定した目標に近い複数の条件候補と予測結果を比較することを目的としたソフトウェアです。
条件と結果の組み合わせが増えたときに、候補を一つずつ表から検討する手間を減らし、次に実際に試す条件を選ぶ作業を支援することを目指しています。
ウェルドライン試行データを使う場合の考え方
| 役割 | 例 |
|---|---|
| 過去データの条件 | 射出速度、シリンダ温度設定、金型温度、保圧条件など |
| 過去データの結果 | 引張強度など、同じ定義で数値として記録した結果 |
| ユーザーが設定する目標 | 必要な強度を満たす、数値化した品質指標を目標範囲へ近づけるなど |
| UIDCSが提示するもの | 条件候補と、各候補の予測結果 |
| 技術者が行うこと | 材料、金型、設備上の制約を確認し、実際に試す条件を選ぶ |
| 最終確認 | 実機で成形し、同じ評価方法で実測する |
UIDCSの条件候補と予測結果は、学習に使ったデータの範囲、品質、測定条件、対象工程によって変わります。技術者が材料、金型、設備、品質要求を確認して実際に試す条件を選び、成形後に同じ評価方法で実測します。
UIDCSは現在開発中です。
UIDCSの紹介ページでは、手元の条件と結果のデータから、欲しい結果に近い条件候補を探して比較する考え方、複数候補と予測結果の表示イメージ、射出成形を含む使用例を確認できます。
まとめ
タイトルへの答え:ウェルドラインが見つかったら、まず「次の試行で何を確かめたいか」を決め、その目的に合う成形条件から見直します。射出速度の影響を確かめたいなら、射出速度だけを変え、他の主要条件をそろえて前の試行と比べます。
- 条件と結果を一行に記録する。 発生位置と目立ち方、必要な場合の強度、今回変えた条件、固定した条件、材料、金型、キャビティなどを同じ試行IDの行に残します。
- 次に確かめることを一つ決める。 射出速度、金型温度、シリンダ温度設定、保圧などから、今回確認したい条件を選びます。
- 外観と強度を別々に確認する。 外観が良くなった場合も、強度側の結果を同じ試行で確認します。
- 変化が小さい場合は確認範囲を広げる。 次の成形条件を試すか、排気、ゲート、肉厚、形状など、金型や製品側の確認へ移るかを決めます。
試行数が増えた後は、蓄積した条件と結果のデータを機械学習に使い、未試行の条件に対する結果を予測しながら、複数の条件候補を比較する方法も使えます。技術者が候補を選び、実際に成形して同じ評価方法で結果を確認します。
参考文献・技術資料
- 旭化成株式会社「トラブル対策(射出成形編)」 公式PDF(2026-09-16確認)
- Dzulkipli, A. A., Azuddin, M. “Study of the Effects of Injection Molding Parameter on Weld Line Formation.” Procedia Engineering, 184, 663–672, 2017. DOI: 10.1016/j.proeng.2017.04.135
- Chen, C.-S., Chen, T.-J., Chien, R.-D., Chen, S.-C. “Investigation on the weldline strength of thin-wall injection molded ABS parts.” International Communications in Heat and Mass Transfer, 34(4), 448–455, 2007. DOI: 10.1016/j.icheatmasstransfer.2007.01.005